

Система УЗ контроля концов трубы ECHOGRAPH-REPS
Система УЗ контроля концов трубы ECHOGRAPH-REPS
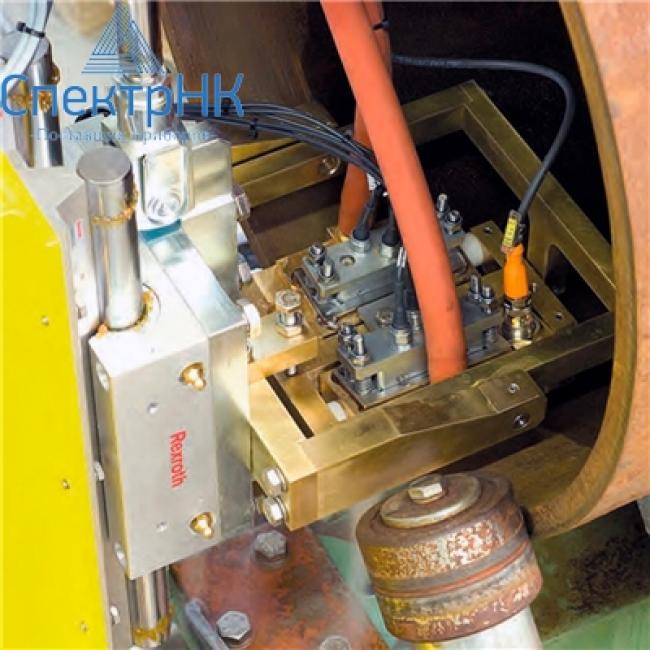
Контроль осуществляется блоком акустических датчиков, расположенных на ограниченно (100-150 мм) подвижной каретке при вращении объекта контроля.
При контроле тела трубы её концы остаются непроверенными системой контроля. Это вызвано тем, что для контактного метода используют воду и что путь воды между поверхностью трубы и поверхностью ультразвукового преобразователя должен быть константным. Так как относительная скорость между поверхностью трубы и акустическим блоком высока, то эта задача может быть очень сложной для выполнения, поэтому необходимы специальные системы контроля концов трубы.
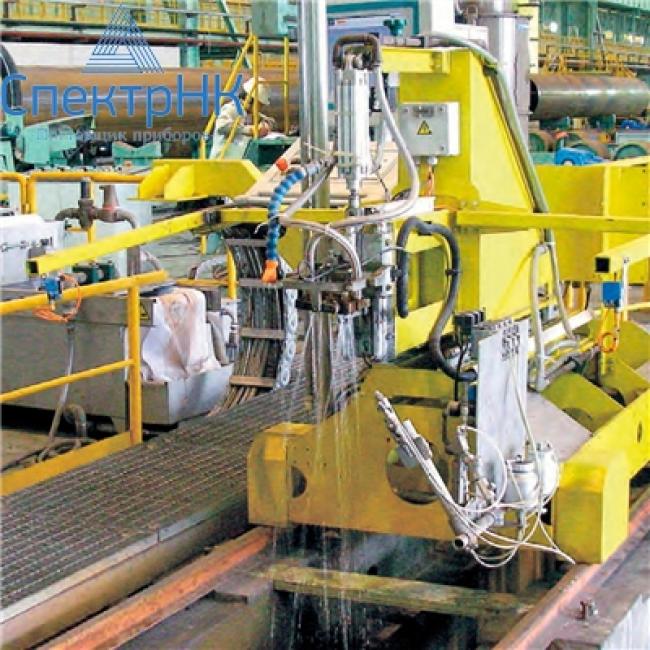
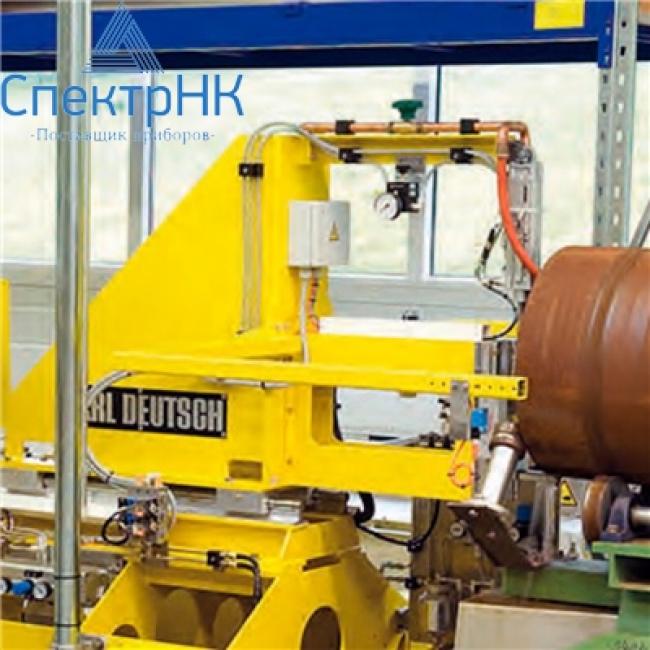
Контроль осуществляется на обоих концах трубы специальными механизмами, при этом ультразвуковая электроника ECHOGRAPH используется для обеих сторон. Труба подается при помощи линейного конвейера в установку либо установка перемещается к концам трубы. Акустические блоки устанавливаются на прочную рамку, высота которой предварительно определяется в зависимости от положения трубы. Контроль осуществляется в нижней и верхней части трубы. Акустические блоки перемещаются по поверхности трубы при помощи роликового привода. После того как труба распознана датчиками положения, акустические блоки пневматически опускаются на поверхность трубы. Чтобы компенсировать допустимые отклонения по прямолинейности и округлости, используются карданно подвешенные акустические блоки.
Осуществляют контроль бесшовных либо сваренных труб. Тип трубы определяет соответствующие функции контроля. Контроль бесшовных труб зачастую проводят по 5 направлениям (по часовой стрелке, против часовой стрелки, в обоих направлениях оси трубы и под прямым углом). Трубы, сваренные методом дуговой сварки под флюсом, зачастую требуют поиска расслоений в зоне 50 мм ширины. Для этой цели используют раздельно-совмещённые преобразователи с широким пучком для полного перекрытия поверхности во время одного вращения.
Технические характеристики
- Образец
- Бесшовные или сваренные трубы
- Если трубы изготовлены путём сварки, то необходимо удалить верхушку сварного шва с поверхности трубы, где расположены ультразвуковые преобразователи
- Возможные задачи контроля: поиск дефектов на концах трубы
- Продольные дефекты
- Поперечные дефекты
- Расслоения и измерение толщины стенки
- Процесс контроля
- Преобразователь устанавливают на внешней поверхности трубы сверху и на внутренней поверхности снизу
- Вращение трубы и продольное перемещение преобразователей (контроль по спирали для бесшовных труб) или только одно вращение (трубы, изготавливаемые методом дуговой сварки под флюсом)
- Скорость контроля: типичная скорость вращения: 0.3 - 1.5 м/с
- Объём контроля: как правило 100 -150 мм на каждом конце трубы
- Непроверенные концы: зависит от состояния концов трубы, как правило 10 мм
Внимание! Технические характеристики могут быть изменены производителем без предварительного уведомления.


